
激光烟雾净化圆桶滤网复合加工总堵?碳布结构设计要抓好
激光烟雾净化圆桶滤网复合加工总堵?碳布结构设计要抓好
激光切割、焊接产生的烟雾,往往同时含油性颗粒物和气态污染物。颗粒物黏在滤材表面会把孔堵死,气态污染物又穿透普通滤网继续扩散。很多设备换了更大风机也没解决,问题常出在圆桶滤网复合加工环节——滤材层搭配、结构设计与密封方式没有匹配真实工况。本文从碳布结构设计的角度切入,拆解圆桶滤网过滤效率和使用寿命的关键影响因素,帮您明确优化方向。
先想清楚碳布在圆桶滤网里到底负责什么
很多人以为圆桶滤网复合加工就是把活性炭布裁条、卷筒、塞进设备,活性炭越多越好。实际恰好相反,炭布在圆桶滤网里的职责是去除气态污染物,而颗粒物拦截主要靠前置初效层和外围HEPA层。把任务分清楚,结构设计才有方向。
碳布不是“布”,是纤维基材与活性炭的组合体
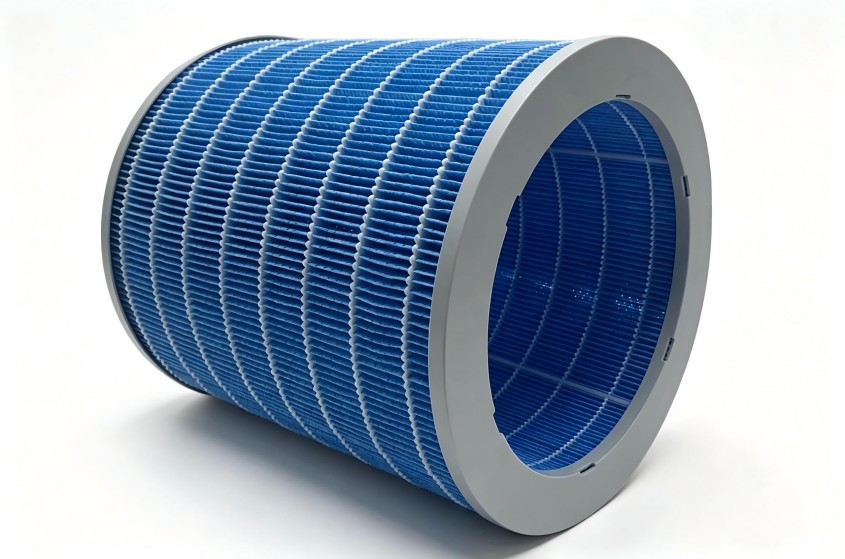
碳布可以理解为活性炭颗粒或粉末与纤维基材通过特定工艺复合而成的过滤材料。基材纤维类型、炭种选择、上碳工艺,都会影响最终的吸附性能。做滤桶复合设计时,先确定碳布需要承担哪几类污染物的吸附,再谈具体参数。
炭含量、改性工艺、厚度,决定吸附性能边界
同样面积的两块碳布,炭含量不同,吸附容量差距明显;是否经过改性处理,对特定气体的吸附选择性也不同;厚度增加会延长气体在滤层中的停留时间,但也会推高风阻。确定滤桶结构前,这些参数需要和工况对应起来,而不是先纠结“用多少克重”。
碳布结构设计是圆桶滤网效率与寿命的关键变量
圆桶结构本身是为了在有限空间内扩大过滤面积。但结构设计稍有偏差,风阻上升、气流短路、局部堵塞就会接踵而来。
折叠间距与褶深:面积增加,但风阻会跟随上升
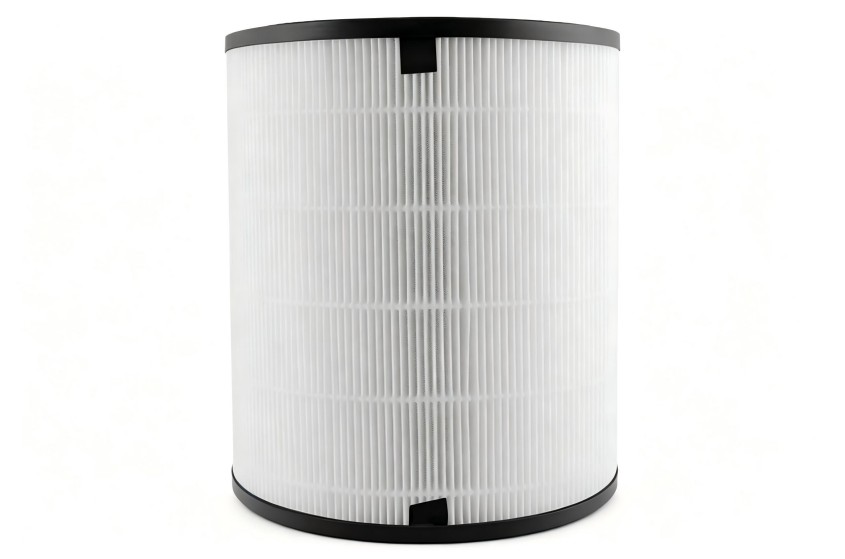
碳布折叠成褶状后,过滤面积可以成倍增加。褶深加大、间距缩小,气体通过的路径变长,风阻随之上升。好的结构设计,是让吸附效率与风机压头匹配,在净化效果不打折的前提下,尽量延缓风量衰减。
多层复合结构:前置拦截、中间吸附、后置支撑各司其职
激光烟雾是油性颗粒与气态污染物的混合物,单靠一层碳布很难兼顾。更实用的做法是采用多层复合——外层拦截大颗粒和油雾,中层碳布吸附气态污染物,内层或骨架层提供支撑。层与层之间的贴合方式、是否需要支撑网定型,都要在碳布过滤器滤网复合定制加工阶段确定下来。
端部密封与流道匹配:漏风比堵风更影响净化效果
圆桶滤网复合加工中最容易忽略的,是气体从端部或边缝“抄近路”漏过,没有经过碳布吸附层。端盖与滤材的密封、胶水选型、桶体与设备安装座的贴合程度,都直接决定实际过滤效率。密封不到位,碳布选得再好也很难发挥作用。
激光烟雾工况不同,圆桶滤网复合加工的适配逻辑要跟着变
激光切割碳钢与激光焊接不锈钢的烟雾成分差异很大。前者油性颗粒占比往往更高,后者气态污染物与金属氧化物的混合情况更复杂。即便是同一个需求编号(例如1300),面对不同切割材料、激光功率和烟气温度,圆桶滤网复合加工方案也要搭配不同的碳布配方与结构设计。
油性颗粒多的工况:前置拦截层需要优先强化
油性颗粒一旦直接接触碳布,会覆盖活性炭表面、堵塞吸附孔道,滤网快速失效。这类工况下,前置拦截层的容尘量和抗油性能比碳布本身更值得关注。
气态污染物浓度高的工况:改性与厚度需要同步调整
高浓度气态污染物场景下,只靠加厚碳布不一定有效。吸附层过厚,风阻明显上升,设备风量下降,整体净化能力反而缩水。这时要从改性配方入手,提升对特定气体的吸附选择性与速率。
结构设计与工况是否匹配,往往决定了滤网的实际使用寿命和净化表现。
复合加工中的常见误区与优化方向
误区一:只看碳布克重,忽略结构与风阻匹配
克重高的碳布吸附容量可能更大,但折叠间距不合理、风阻偏高时,设备风量损失带来的净化效率下降,会抵消碳布本身的吸附优势。结构设计的目标,是效率、风阻、寿命三者平衡。
误区二:认为滤网能装上就万事大吉
装得上不等于密封好,也不等于气流分布均匀。如果换芯频繁、出风口仍有异味,先检查端部密封和折叠结构是否匹配设备,再做碳布过滤器滤网复合定制加工的针对性调整。
优化方向:从工况出发,反向匹配碳布结构
识别主要污染物,再决定碳布种类、改性方向、折叠参数与密封形式。激光烟雾净化设备尤其要保证前置拦截与吸附层的合理搭配,让每一层滤材都发挥对应作用。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。