
焊接烟尘过滤滤材效率上不去 炭布吸附属性与结构设计要分清
焊接烟尘治理有个常见现象:净化设备装了、滤芯也换了,可效率就是上不去。很多时候问题不在风机功率,而在滤材结构。焊接烟尘颗粒细、温度高、带有油性粘附物,单一的拦截机制很难同时兼顾效率和寿命。本文从炭布滤材的吸附配方与结构设计入手,讲清楚焊接烟尘过滤滤材在实际工况里到底该怎么看、怎么调。
不少人存在一个认知误区:以为过滤等级标得越高,焊接烟尘就一定能被处理干净。实际上,滤材的初始效率和持续效率是两回事。焊接烟尘中的微小颗粒容易在滤材表面形成致密滤饼,造成风阻快速爬升,效率随之衰减。炭布这类复合滤材在焊接烟尘场景里的表现,既取决于活性炭层的吸附能力,也取决于基材骨架对颗粒物的拦截结构。两者失衡,表现就是一开始达标、过几天就掉链子。
焊接烟尘的成分不是单一的固体颗粒,还包含金属氧化物气溶胶和少量气态有害物。这就决定了过滤逻辑不能只靠物理拦截,还需要吸附材料的配合。炭布的优势在于把吸附功能和过滤功能放在一个复合结构里。炭层负责捕捉气态组分和异味分子,基材负责拦截固体颗粒。颗粒物截留在表面,气态污染物被炭层吸附,一道工序解决两类问题。
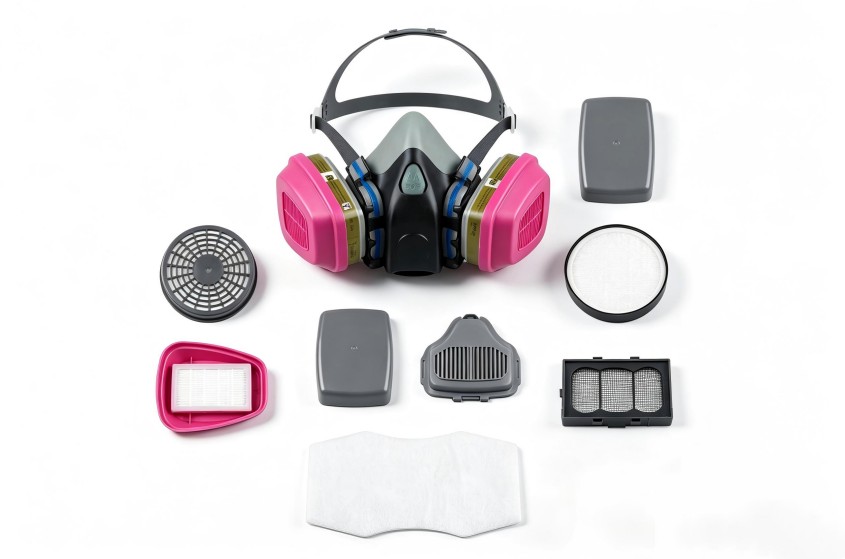
但结构设计的细节往往被忽略。基材纤维粗细、堆积密度、炭层附着牢固度,每一项都在影响焊接烟尘过滤滤材的实际表现。纤维太密,初始效率高但风阻大,能耗跟着涨;纤维太疏,通风好但颗粒物穿透率上升。炭层太厚,吸附容量大却容易掉炭粉;炭层太薄,吸附寿命缩水。还有压合工艺不到位的炭布,在折叠和装框过程中出现裂纹或脱粉,焊接烟尘直接从不规则缝隙穿透,整个过滤系统等于白做。
焊接烟尘场景还有一个特殊性:油性粘附物。焊接过程中产生的微小油雾颗粒,一旦粘在滤材表面,容易把炭层孔隙糊住。这时候单靠吸附配方还不够,需要从炭布的表面特性做改性处理。创洁滤材在活性炭改性配方上的自研积累,就是针对这类工况做定向调整,让炭布在油性气溶胶环境下保持吸附通道的畅通。这也是同样的过滤等级、不同改性工艺的炭布,在焊接车间里表现差别很大的核心原因。
风阻与效率的平衡,是焊接烟尘过滤滤材设计里绕不开的课题。追求极致的过滤效率,把滤材做得又厚又密,短期内可能有效,但风阻一旦超出设备设计范围,风量下降,整体换气次数反而不足。合理的方式是结合焊接工位的排风量、烟尘浓度和目标净化要求,反推滤材结构。比如用户关注的“1300”这个过滤等级指标,落到炭布上就要拆解成:基材达到什么拦截级别、炭层用什么样的粒度分布、两者如何复合才能在指定风量下稳住这个效率值。
从工艺优化的角度看焊接烟尘过滤滤材,批次稳定性比一次性的测试数据更值得关注。焊接车间的运行工况波动大,滤材如果每批的克重和炭含量不稳定,设备的实际净化效果就很难预测。炭布生产过程中的上炭均匀度、粘合剂的分布控制,以及烘干后的韧性表现,都直接影响滤材在滤网成品里的加工一致性。这也是为什么有经验的采购方,在评估炭布供应商时,会格外看重生产流程的把控能力。
结合真实的焊接烟尘治理需求来选炭布,有几个方向值得优先确认。一是烟尘产生的间歇性强度,这决定炭布需要多大的容尘空间。二是现场是否有油雾或水汽干扰,这决定炭层是否需要疏油或疏水改性。三是设备内部留给滤材的折叠空间,这决定炭布的可折叠性和挺度要求。把这些工况参数理清楚,再谈焊接烟尘过滤滤材定制,才谈得上针对性和适配性。
对于产线这类实际工况,更建议关注滤材的长期稳定性而非单次检测数据。炭布在经历高温、高湿、高负荷之后的效率保持率,比初始效率更能说明问题。创洁滤材的全产业链自研自产模式,在炭布结构设计、配方调整和成品加工之间不需要来回转手,调整周期更短,品控也更连贯,这对焊接烟尘这类工况多变的场景来说,是一个实际加分项。
如果您所在的焊接产线同样面临过滤效率波动、滤材寿命偏短或风阻过高的问题,不妨把工况细节整理出来,让专业团队基于实际参数做结构匹配。滤材没有通用的万能型号,只有贴合工况的组合方案。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。