
激光烟尘异味过滤材料选型:碳布结构与改性工艺决定净化上限
激光烟尘异味过滤材料选型:碳布结构与改性工艺决定净化上限
激光切割、激光焊接作业产生的高温烟气中,混合着油性气溶胶、亚微米级颗粒与刺激性异味。许多工厂发现,普通除尘滤芯装上后不到一周风量明显下降,车间内仍残留焦糊味。常见误区是只盯着滤棉厚度,认为厚就耐用,却忽视了碳布的炭含量、孔径结构与吸附改性工艺对净化寿命的影响。本文从克重、炭含量、改性工艺到实际工况适配,四个维度拆解碳布类激光烟尘异味过滤材料的选型逻辑,帮您减少滤芯更换频次,让净化系统更稳定运行。
激光烟尘异味过滤材料的净化原理:物理拦截与化学吸附协同
激光烟尘并不只是一种颗粒物。金属或非金属材料被瞬时高温气化后,会形成细颗粒物;有机物裂解过程则产生气态VOCs与油性烟雾。普通滤网通过纤维拦截颗粒,却拿气态异味没办法。碳布的结构解决了这个问题:活性炭颗粒或粉末均匀负载于纤维基材,微孔结构捕捉气态污染物,纤维骨架同时拦截颗粒物。因此,激光烟尘异味过滤材料中,碳布承担的是粗颗粒阻挡与气态吸附的双重角色。炭布与碳布只是行业不同写法,所指的活性炭过滤材料是同一种。
性能关键点:克重、炭含量、改性工艺如何影响净化效果
克重:决定容尘量与更换周期
碳布克重增加,通常意味着活性炭负载量增加,吸附容量随之提高,但风阻同样上升。如果设备风机压头有限,盲目选择高克重反而导致单机风量下降,净化效率打折。在激光烟尘浓度高的工况中,更合理的做法是结合过滤面积来匹配克重,而不是一味求厚。
炭含量:吸附寿命的核心指标
真正决定激光烟尘异味过滤材料能用多久的,不是看上去多厚,而是有效炭含量。有的产品基材厚重但含炭量偏低,吸附层很快饱和,表现为出风仍有异味、压差上升缓慢却不净化。采购时应要求供应商提供炭含量占比、碘吸附值等可对比的参数,以此判断产品等级。1300型是活性炭布中常见的规格分段之一,不同厂家对编号的对应参数不同,必须确认克重区间和炭层厚度,不能只看型号。
改性工艺:专治激光油性异味
激光切割亚克力、塑料或涂层面板时,产生的异味多为苯系物、醛类和烷烃类混合气体,成分复杂且带有油性黏附特征。普通活性炭对这类气体的吸附速度有限,尤其在高温高湿气体环境中容易脱附。通过化学浸渍或表面改性处理,让活性炭表面增加特定官能团,可以增强对极性分子的结合力,明显提升吸附速率。激光加工车间选用改性碳布,比未经处理的炭布更耐油性气体,更换周期也更有保障。
不同激光工况下的碳布适配思路
激光切割金属:颗粒为主,需复合结构
金属切割烟尘中,氧化铁、氧化铝等微小颗粒占据主导,并伴有刺激性气体。这类工况可选用高挺度碳布复合高效滤材,避免颗粒物直接堵塞炭层。同时要留意支架结构的支撑强度,防止滤层在负压状态下变形。
激光雕刻非金属:焦油与VOCs双挑战
亚克力、木材、皮革等材料在激光雕刻中会释放大量焦油性物质,容易黏附在滤材表面并快速糊死。这类工况应在碳布前增设预过滤层,把大颗粒焦油拦截在外,同时选择孔径相对松弛的碳布结构,保证气体有足够通路进入活性炭微孔。针对不同激光加工方式,激光烟尘异味过滤材料的结构适配也应随之变化,不能一种配置通吃。
激光焊接:连续产尘,重平衡风阻与面积
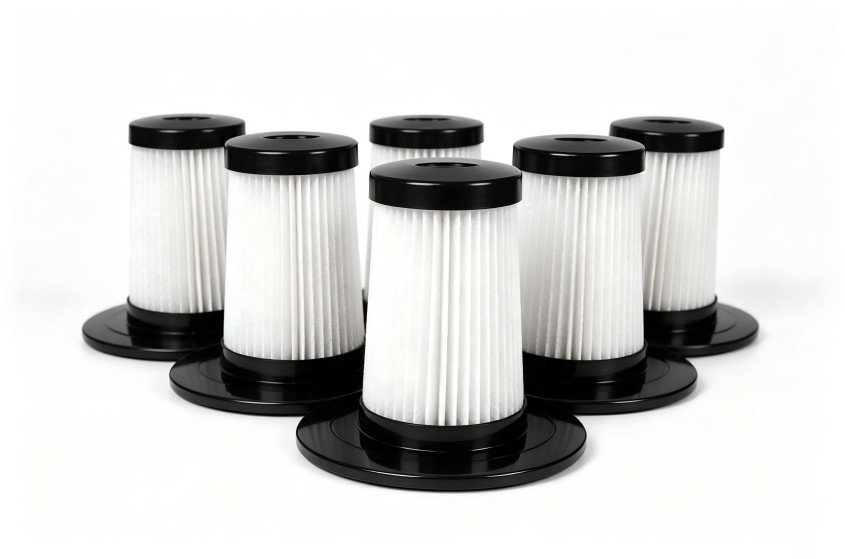
焊接工艺常持续数小时,产尘量和发热量都较大。如果净化设备箱体空间有限,可采用褶皱加工后的碳布滤芯,在有限体积里扩展过滤面积,降低单点面风速,使碳层有更长吸附时间。1300型等高容尘规格适合这类连续产尘的工况,但具体开发时要结合设备风机性能曲线做匹配,确定初始压降是否可接受。
如何评估并选择适用的碳布滤材?
先明确烟尘成分,再谈参数。激光加工产生的污染物种类差异很大,建议先做简单的工况判断:是金属颗粒为主,还是油性VOCs为主,是否伴随臭氧、氮氧化物等。不同成分对应不同的改性配方和基材结构。
其次,确认过滤面积与风机的可用压头。碳布越密、克重越高,风阻越大。如果风机参数无法匹配,过滤器的实际效率会显著下降。最好的状态是效率与压阻同时满足设备要求。
再者,索取完整参数并做样品测试。正规碳布供应商应能提供克重、炭含量、改性工艺、厚度、幅宽、耐温性等基础参数,以及效率分级的检测依据。在批量采购前,将实际工况中的烟尘样本提供给厂家做滤材模拟测试,对比风量衰减和滤材外观变化,是避免选错型号的有效方式。创洁滤材具备从滤材生产到成品滤芯加工的全自制能力,其3D可编辑炭布工艺可灵活调整滤材结构,适合配合这类定制验证流程。
选择激光烟尘异味过滤材料时,比较不同碳布方案的过程,本质上是在衡量物理拦截能力、化学吸附容量和设备系统阻力三者之间的平衡,没有一成不变的“最佳型号”,只有针对工况的合理匹配。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。