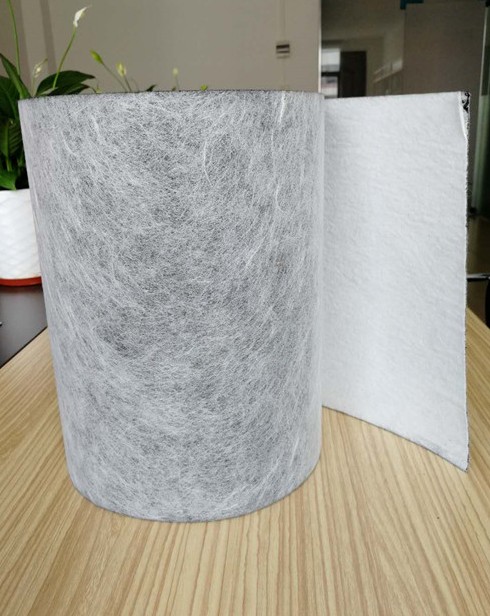
激光烟雾除味堵孔风阻高 3D打印可编辑成型夹碳布结构解析
激光烟雾除味堵孔风阻高 3D打印可编辑成型夹碳布结构解析
不少激光加工企业选型烟雾除味滤材时,会陷入“炭层越厚、克重越高效果越好”的误区,实际装机后常出现碳粉脱落堵孔、风机负载拉高、异味短时间反弹等问题,反而增加运维成本。下面结合1300风量级常规激光工位的工况特点,从碳布结构成型、炭层负载工艺维度展开讲解,理清3D打印可编辑成型夹碳布的适配逻辑,帮助平衡过滤效率、风阻与使用寿命。
传统夹碳布用于激光烟雾净化的常见问题
目前激光烟雾净化设备常用的除味段多为普通夹炭布,采用两层支撑无纺布中间撒炭、整体喷胶固化的工艺。生产时胶液会包裹部分炭粒的外孔,压缩有效吸附面积;炭层靠重力沉降分布,容易出现厚薄不均的情况,风通过时阻力分布失衡,局部位置风速过快,废气未被充分吸附就穿透滤层。部分低胶量产品还容易出现碳粉脱落,随气流进入后端HEPA滤层,造成高效段提前堵塞,整套滤芯的更换周期被大幅缩短。
3D打印可编辑成型夹碳布的结构原理
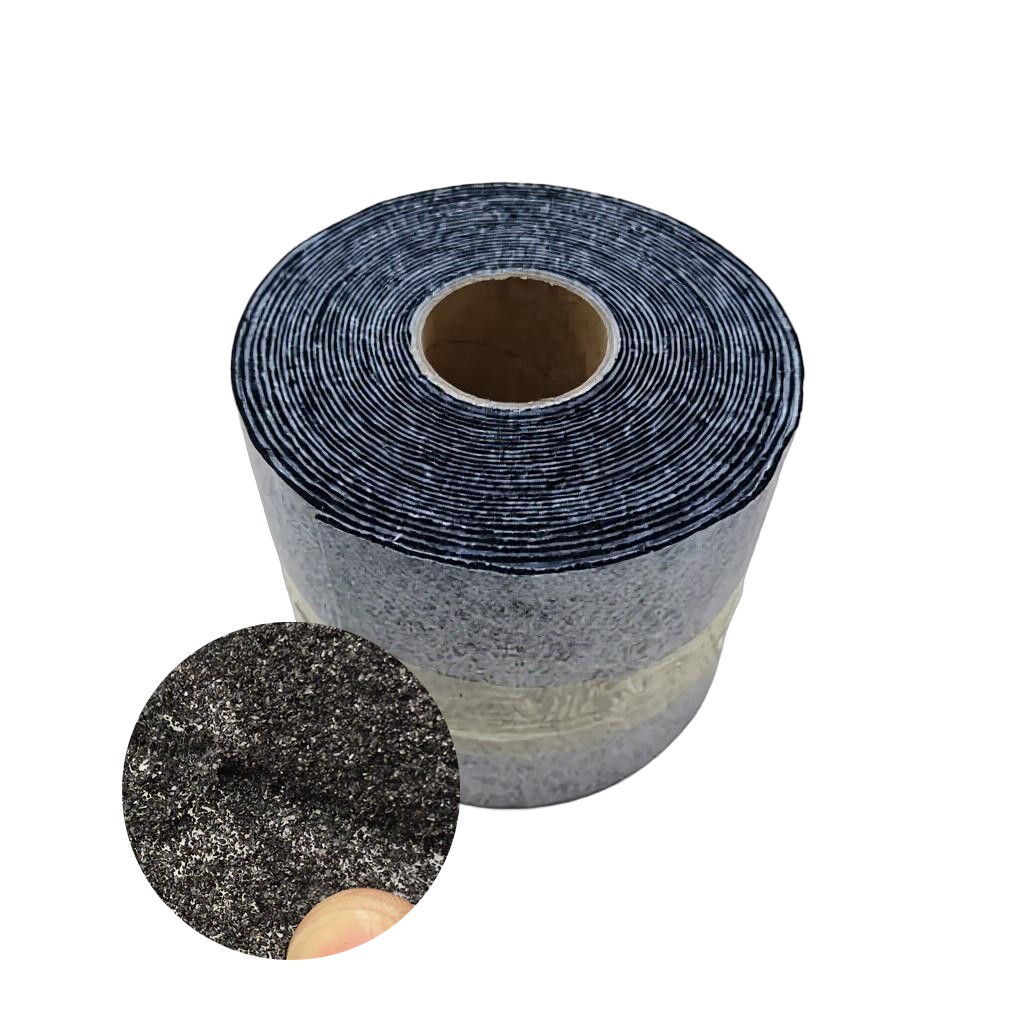
作为炭布3.0工艺的落地产品,3D打印可编辑成型夹碳布摒弃了传统整体喷胶、撒炭的生产逻辑,通过程序化预设的打印路径,将改性活性炭颗粒定点固定在支撑基材上。炭层的厚度、疏密、排布图案均可按需调整,胶液仅作用于炭粒与基材的连接点位,不会大面积包裹炭粒孔隙,能保留更多有效吸附位点。这款可编辑炭布的炭层参数调整范围较广,无需重新开模即可适配不同滤材的结构需求。这种成型方式还能让炭粒多面暴露在气流中,废气与炭粒的接触路径更可控,吸附效率的稳定性更好。
激光烟雾工况的性能适配逻辑
激光加工产生的废气成分随加工材质变化,亚克力、PVC切割会产生酯类、酸类有机异味,布料、皮革切割则伴随纤维烟尘与挥发性有机物,不同作业时长、风量的工况,对滤材的要求差异较大。
1300风量级工位的结构调整方向
针对市面常见的1300风量级单工位激光打标、小型切割设备,普通平纹夹碳布很难同时兼顾除味效果与排烟顺畅度:炭层过厚会拉高风阻,导致烟尘在管道内沉积;炭层过薄则异味很快穿透,达不到净化要求。3D打印可编辑成型夹碳布可根据具体工况调整排布逻辑:日作业时长4小时以内的轻负载工况,可做疏密渐变结构,进风侧炭层稍密拦截大颗粒杂质,出风侧稍疏降低整体风阻;24小时连续作业的重负载工况,可按需提升炭点负载量,延长滤材更换周期。针对部分异形安装位,还可直接一体成型对应尺寸,减少拼接缝隙带来的漏风问题。
滤材选型的实用优化建议
选型时不要仅参考克重、炭含量的标称数值,可从三个维度梳理需求:一是明确日常加工的主要材质,对应选择适配改性配方的炭布,保证对特定异味的吸附能力;二是提供净化设备的额定风量、现有滤层结构,方便匹配对应风阻参数的碳布,避免影响风机正常运行;三是确认滤材安装尺寸与成型要求,如需异形模切、复合其他滤层可提前同步需求。3D打印可编辑成型夹碳布支持按工况调整结构参数,适配不同激光烟雾净化场景的定制需求。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。