
激光切割烟雾滤网选型要点 高吸附碳布适配1300风量加工工况
激光切割烟雾滤网选型 高吸附碳布适配1300风量加工工况
不少激光加工企业更换激光切割烟雾滤网后,仍挡不住亚克力、皮革、薄金属切割产生的烟尘与有机异味,使用不长时间就出现风阻升高、设备吸力下降的问题,适配1300风量的中小型切割设备上这类情况尤为常见。很多人选型时只看炭层厚度与重量,默认碳布越厚效果越好,反而忽略了实际工况的匹配度。本文从吸附配方、结构设计、风阻平衡三个维度拆解选型逻辑,帮你减少不必要的更换损耗。
一、激光切割烟雾滤网的核心对比维度
1. 碳布吸附配方与炭含量
不同切割材料释放的污染物成分存在明显差异:亚克力、PVC切割会产生酯类、酸类有机废气,碳钢、不锈钢切割以金属颗粒物和少量焊接烟气为主。普通碎炭填充的炭布吸附针对性弱,内部孔径与污染物分子匹配度低,很容易出现吸附饱和。采用改性活性炭配方的碳布,可针对目标污染物调整孔径结构,对特定有机废气的吸附容量表现更好。炭含量并非越高越好,需兼顾炭粒附着牢度,掉炭严重的滤材反而会造成二次污染,还可能卡滞设备风轮。
2. 滤材结构设计
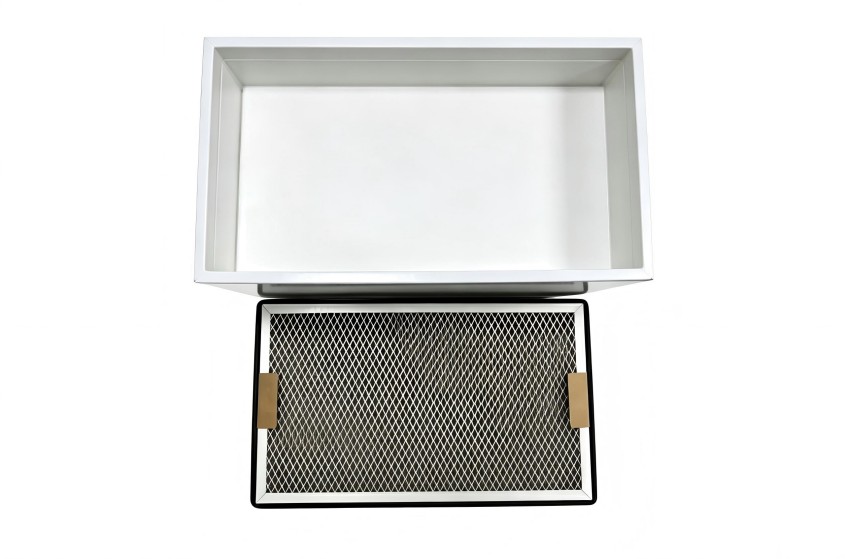
常见的激光切割烟雾滤网吸附层主要分为两类结构:一类是炭粒夹炭布的复合结构,容尘量更高,适合切割金属、石材这类产生大颗粒烟尘的工况;另一类是改性碳布直接覆合HEPA滤层的结构,异味吸附效率更高,适合亚克力、皮革、广告布这类以有机废气为主的加工场景。如果是1300风量激光切割烟雾滤网这类中小型设备,优先选择克重均匀、折叠折距合理的结构,可避免局部透滤、滤材浪费的问题。部分高负荷工况也可选择3D可编辑炭布(炭布3.0)结构,可根据设备尺寸调整滤材折叠路径,提升有效过滤面积。
3. 风阻与过滤效率的平衡
部分用户选型时盲目追求高过滤效率,却忽略了设备风机的额定风压余量。若滤材风阻超出风机额定承载范围,会直接导致吸尘口吸力不足,烟尘还未到达滤层就扩散在车间内。选型时需结合设备额定风量匹配对应风阻区间的滤材,比如1300风量的常规设备,无需盲目叠加碳布层,避免风阻过高影响排烟效果。
二、不同加工工况的适配方案
1. 金属/石材切割工况
这类加工场景产生的颗粒物浓度高、有机废气占比低,优先选择带初效拦截层+炭布复合吸附层的激光切割烟雾滤网,先通过初效棉拦截大颗粒焊渣、石粉,再经由炭层吸附少量废气,可有效延长滤网整体使用寿命。
2. 非金属柔性材料切割工况
亚克力、皮革、广告布、布料这类加工场景有机异味重、颗粒物偏细,优先选择改性碳布覆合HEPA层的结构,既能拦截细颗粒烟尘,也能快速吸附气态异味,减少车间内的异味残留。
三、常见选型误区与避坑方向
不少用户采购激光切割烟雾滤网时,会优先按重量、厚度比价,很容易踩三个坑:一是只看克重不看配方,普通未改性炭布哪怕克重更高,对特定有机废气的吸附量也远低于低克重的改性碳布,很容易出现使用短时间后除味效果明显下降的问题;二是盲目叠加滤层,比如1300风量的设备风机余量普遍有限,多加两层炭布会直接导致风阻飙升,出现吸不动烟的情况;三是忽略密封结构,滤网尺寸偏差、密封边压合不严,哪怕滤材等级再高,也会出现烟尘旁路、过滤失效的问题。
四、采购选型的实用建议
选型前可先整理三类核心信息:一是加工的主要材料类型与日均开机时长,二是设备的额定风量参数,1300风量激光切割烟雾滤网这类常规机型可直接标注设备型号;三是现有滤网的更换周期与存在的具体问题。如果有耐高温、耐高湿或者特定排放标准的要求,也可同步明确。
依托全产业链自研自产能力的创洁滤材,可根据这些参数调整碳布配方、滤材结构与成品规格,支持非标准尺寸的定制需求,不用局限于市面标准款产品。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。